TECHNYL STAR® SX 218 V60 NC PA6家用电器
- 价格: ¥19/千克
- 发布日期: 2026-10-23
- 更新日期: 2026-10-23
产品详请
| 品牌 |
TECHNYL STAR®
|
| 货号 |
SX 218 V60 NC
|
| 用途 |
配件
|
| 牌号 |
TECHNYL STAR®
|
| 型号 |
SX 218 V60 NC
|
| 品名 |
PA6
|
| 包装规格 |
25KG
|
| 外形尺寸 |
25KG
|
| 厂家 |
拉迪西集团高性能聚合物
|
| 是否进口 |
|
TECHNYL STAR® SX 218 V60 NC PA6家用电器
PA6性能特点:其基本性能如下(1)PA6的强度及刚性好,硬度高,但硬度低于PA66,冲击强度高,疲劳强度高,但抗蠕变性差。低温力学性能良好,有优异的耐摩擦、耐磨性及自润滑性;(2)吸水率高,尺寸稳定性差;(3)PA6耐热性能良好,但热稳定性不良,阻燃性良好,为缓慢离火自熄、低咽性塑料,阴燃性为0947-2级:(4)PA6电性能良好:(5)PA6耐蚀性良好,对润滑剂、液压油、机油、冷却剂、制冷剂、洗涤剂、脂肪族等有优异的耐蚀性,耐碱和大多数盐类,不耐无机酸、甲酸、酚类化合物,但耐烃、酮、酯等有机物。在碱性条件下几乎不会水解,但在酸性条件下易发生水解;(6)PA6耐候性不良。
注塑模工艺条件
干燥处理:由于PA6很容易吸收水分,因此加工前的干燥特别要注意。如果材料是用防水材料包装供应的,则容器应保持密闭。如果湿度大于0.2%,建议在80C以上的热空气中干燥16小时。如果材料已经在空气中暴露 超过8小时,建议进行105C,8小时以上的真空烘
干。
焙化温度:230~280C,对于增强品种为250~280C。模具温度:80~90C。模具温度很显著地影响结晶度,而结晶度又影响着塑件的机械
特性。对于结构部件来说结晶度很重要,因此建议模具温度为80~90C。对于薄壁的,流程较长的塑件也建议施用较高的模具温度。增大模具温度可以提高塑件的强度和刚度,但却降低了韧性。如果壁厚大于3mm,建议使用20~40C的低温模具对于玻璃增强材料模具温度应大于80C。注射压力:一般在750~1250bar之间(取决于材料和产品设计)。注射速度:高速(对增强型材料要稍微降低)。流道和浇口:由于PA6的凝固时间很短,因此浇口的位置非常重要。浇口孔径不要小于0.5*t(这里t为塑件厚度)。如果使用热流道,浇口尺寸应比使用常规流道小一些,因为热流道能够帮助阻止材料过 早凝固。如果用潜入式浇口,浇口的最小直径应当是0.75mm。用途用于化工机械,防腐设备的制齿轮及零件坏料 零件,传动结构件,家用电器零件,汽车制造零件,丝杆防止机械零
应用领域
|
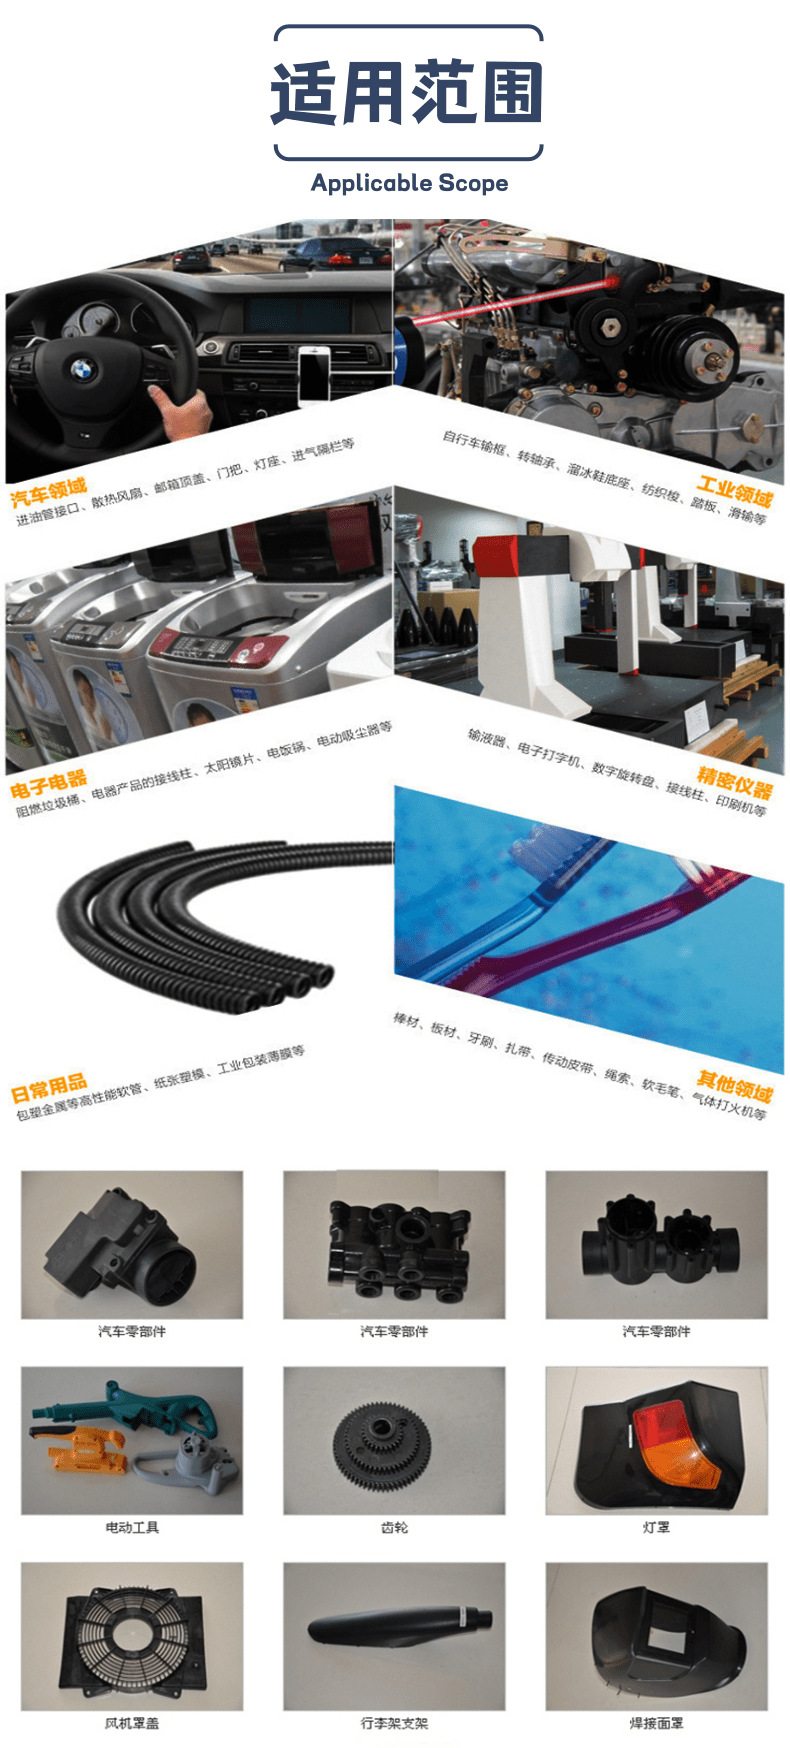
汽车
|
发动机周边部件、进气歧管、连接器、结构支架、底盘零件、传动系统部件
|
|
电子电气
|
连接器、继电器外壳、线圈骨架、电气结构件
|
|
工业设备
|
泵体、齿轮、轴承保持架、阀门部件
|
|
其他
|
电动工具外壳、运动器材结构件
|